工業(yè)鋁型材CNC加工中常見的六類誤差表現(xiàn)
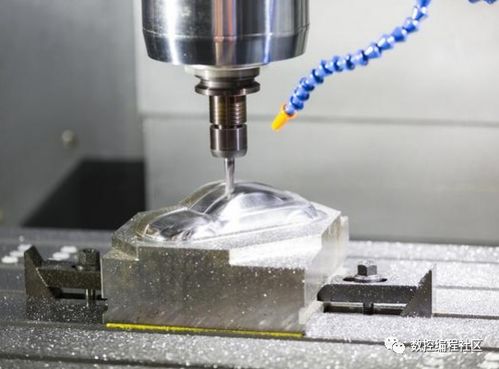
在工業(yè)鋁型材的CNC(計算機數(shù)控)加工過程中,由于材料特性、設(shè)備狀況、工藝參數(shù)及操作等多種因素,加工結(jié)果與設(shè)計預(yù)期之間難免存在偏差。這些誤差不僅影響零件的尺寸精度和裝配性能,還可能降低產(chǎn)品的整體質(zhì)量與使用壽命。以下是工業(yè)鋁型材CNC加工中常見的六類誤差表現(xiàn)及其簡要分析:
1. 尺寸誤差
這是最直觀的誤差類型,指加工完成后的零件實際尺寸與圖紙標(biāo)注的理論尺寸之間的差值。對于鋁型材,可能由刀具磨損、機床熱變形、裝夾受力變形或CNC編程中的補償設(shè)置不當(dāng)導(dǎo)致。鋁的導(dǎo)熱性好,切削熱易引起局部熱膨脹,若冷卻不充分,尺寸精度難以保證。
2. 形狀與位置誤差
包括直線度、平面度、圓度、圓柱度等形狀誤差,以及平行度、垂直度、同軸度等位置誤差。例如,加工長條鋁型材的槽或平面時,可能因機床導(dǎo)軌磨損、主軸偏擺或工件剛性不足(鋁型材易彎曲)而產(chǎn)生直線度或平面度超差。裝夾不平或基準(zhǔn)選擇不當(dāng)也會導(dǎo)致嚴(yán)重的位置誤差。
3. 表面粗糙度誤差
指加工表面微觀幾何形狀的不均勻性,達不到要求的表面光潔度。鋁材質(zhì)較軟,粘性較大,若CNC切削參數(shù)(如轉(zhuǎn)速、進給、切深)選擇不當(dāng),容易產(chǎn)生積屑瘤、毛刺或振紋。刀具刃口不鋒利、冷卻潤滑不充分也會顯著惡化鋁型材加工表面質(zhì)量。
4. 刀具軌跡誤差
屬于CNC加工的系統(tǒng)性誤差,指實際刀具運動軌跡與編程理論軌跡之間的偏差。可能源于CNC控制系統(tǒng)插補算法的局限、伺服驅(qū)動系統(tǒng)的響應(yīng)延遲或反向間隙。在加工鋁型材的復(fù)雜輪廓(如曲面、異形孔)時,此類誤差可能導(dǎo)致輪廓失真,尤其在高速加工中更為明顯。
5. 熱變形誤差
鋁的線膨脹系數(shù)較大,對溫度變化敏感。加工過程中,主軸、導(dǎo)軌、絲杠等部件摩擦產(chǎn)熱,以及切削區(qū)產(chǎn)生的熱量,會使機床結(jié)構(gòu)和鋁工件本身發(fā)生熱變形。例如,長時間運行后,機床精度下降,或工件在加工后冷卻收縮,尺寸發(fā)生變化。這是精密加工鋁型材時需要嚴(yán)格控制的環(huán)境因素。
6. 裝夾與定位誤差
在CNC加工前,鋁型材工件需在夾具中定位和夾緊。若夾具設(shè)計不合理、定位元件磨損或夾緊力過大(鋁件易變形),會導(dǎo)致工件在加工基準(zhǔn)上就已存在誤差,并在加工過程中被“復(fù)制”甚至放大。對于薄壁或復(fù)雜截面的鋁型材,不當(dāng)裝夾極易引起彈性變形,加工釋放后零件回彈,形狀精度喪失。
與對策
要減少上述誤差,需要從設(shè)備、工藝、材料、人員等多方面進行系統(tǒng)控制:選用精度高、剛性好的CNC設(shè)備并定期維護;優(yōu)化切削參數(shù)與加工路徑;根據(jù)鋁型材特性設(shè)計專用夾具;加強加工過程中的冷卻與溫度控制;并通過在機測量或后續(xù)檢測及時反饋補償。認(rèn)識到這些常見的誤差表現(xiàn),是持續(xù)提升工業(yè)鋁型材CNC加工質(zhì)量與效率的第一步。
如若轉(zhuǎn)載,請注明出處:http://m.gzgbzy.com/product/7.html
更新時間:2026-11-01 21:24:17